


O tubo revestido com 3LPE (tubo revestido de polietileno de três camadas) é protegido por um primer epóxi ligado por fusão, um adesivo de copolímero e uma camada externa de polietileno extrudado. O sistema de revestimento é aplicado sobre tubos de aço sem costura ou soldados. O primer FBE é aplicado diretamente na superfície do aço jateado e aquecido, criando a interface primária de proteção contra corrosão; O adesivo proporciona a ligação química e mecânica entre o epóxi e o polietileno; e a camada de PE fornece a espessura, tenacidade e resistência à umidade necessárias para proteger o tubo durante a elevação, transporte, armazenamento, valas e aterro. O sistema é normalmente especificado para oleodutos, gás e oleodutos de transporte enterrados ou submersos, linhas de coleta, travessias de rios e rotas através de solos úmidos ou corrosivos onde a resistência à corrosão deve ser combinada com proteção contra impacto, indentação e abrasão. Para arrasto de HDD, enrocamento, temperatura de serviço elevada ou revestimento de lastro de concreto, classe de revestimento, proteção contra abrasão, geometria de corte e compatibilidade de junta de campo exigem qualificação específica do projeto.
Um sistema de revestimento 3LPE deve ser considerado um sistema integrado de proteção contra corrosão baseado em padrões, projetado, qualificado e controlado para as condições de serviço especificadas, e não uma simples combinação de três camadas de revestimento. O revestimento deve proporcionar resistência eficaz à contaminação do solo e aos ciclos térmicos esperados; no entanto, estas propriedades não devem ser utilizadas para compensar cobertura incompleta de FBE, cura insuficiente de FBE ou adesão adesiva inadequada.
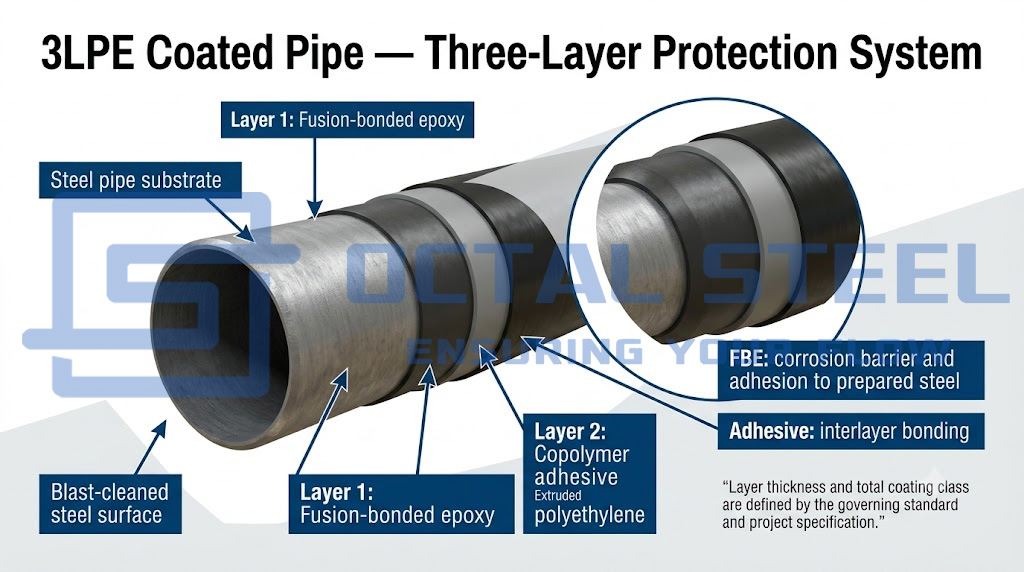
A GNEE fornece tubos revestidos com 3LPE com tubo de base sem costura, HFW/ERW, LSAW e SSAW para oleodutos, gás e transporte enterrados ou submersos. Os requisitos de tubo base e revestimento podem ser coordenados com API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 e especificações de projeto aprovadas. A tabela a seguir separa a função e a principal preocupação de aceitação de cada camada no sistema de revestimento 3PE.
| Camada de cobertura | Material | Função de engenharia | Preocupação primária com aceitação |
|---|---|---|---|
| Primeira camada | Epóxi ligado por fusão (FBE) | Adere ao aço preparado e fornece a interface primária de proteção contra corrosão | Limpeza superficial, perfil, temperatura de aplicação, cura e continuidade do filme |
| Segunda camada | Copolímero ou adesivo de enxerto | Conecta química e mecanicamente o epóxi com a camada de polietileno | Compatibilidade de materiais, temperatura de extrusão e janela de aplicação |
| Terceira camada | polietileno extrudado | Fornece resistência à umidade e protege as camadas subjacentes contra impacto, indentação e abrasão | Espessura total, continuidade, resistência ao impacto e danos por manuseio |
Especificações do tubo revestido 3LPE
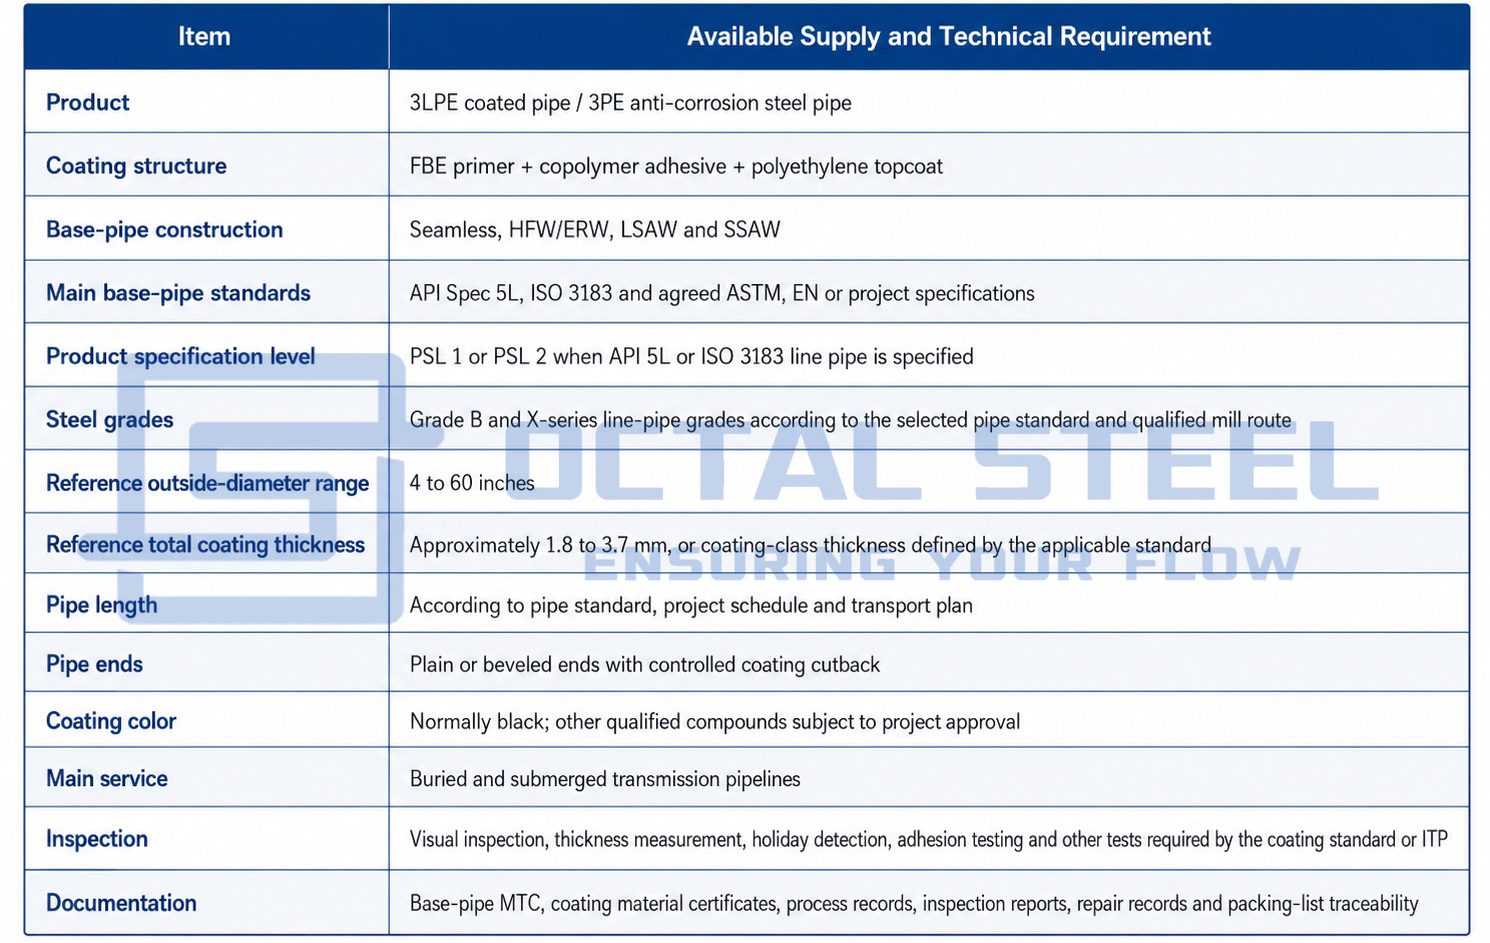
A faixa de fornecimento de 4 a 60 polegadas e a faixa de referência de revestimento de cerca de 1,8 a 3,7 mm. A disponibilidade final depende das dimensões do tubo base, capacidade da linha de revestimento, classe de revestimento e qualificação do projeto.
Baixar: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Padrões e Conformidade do Pipeline 3LPE
O tubo base e o revestimento externo são regidos por documentos técnicos diferentes. O certificado do tubo base confirma o produto siderúrgico. Por si só não confirma se o revestimento exterior atende às especificações de revestimento do projeto.
| Regra | Escopo em uma ordem de tubo 3LPE |
|---|---|
| ISO 21809-1:2018 | Revestimentos externos de três camadas de PE e PP aplicados em plantas para tubos de aço enterrados ou submersos |
| DIN 30670-1:2024 | Revestimentos de polietileno extrudado aplicados de fábrica em tubos e conexões de aço |
| CSA Z245.21:22 | Qualificação, aplicação, inspeção, teste, manuseio e armazenamento de revestimento de polietileno aplicado em fábrica para tubos de aço |
| Especificação API 5L | Requisitos de fabricação e aceitação para tubos de aço sem costura e soldados |
| ISO 3183:2019 | Tubo de aço soldado e sem costura PSL 1 e PSL 2 para sistemas de transporte por dutos |
| ISO 8501-1 | Avaliação visual da limpeza da superfície do aço antes do revestimento |
| Série ISO 8502 | Avaliação de poeira, sais solúveis e outros contaminantes superficiais |
| Série ISO 8503 | Medição e avaliação do perfil da superfície jateada |
| Especificação de revestimento do projeto | Classe de temperatura, classe de espessura, redução, frequência de teste, critérios de aceitação e documentação |
A ISO 3183:2019 permanece válida após sua revisão de 2026 e cobre tubos de aço sem costura e soldados PSL 1 e PSL 2. A DIN lista DIN 30670-1:2024 como o padrão atual de revestimento de PE extrudado aplicado de fábrica, enquanto o CSA Z245.21:22 inclui requisitos de qualificação, aplicação, inspeção, teste, manuseio e armazenamento do revestimento.
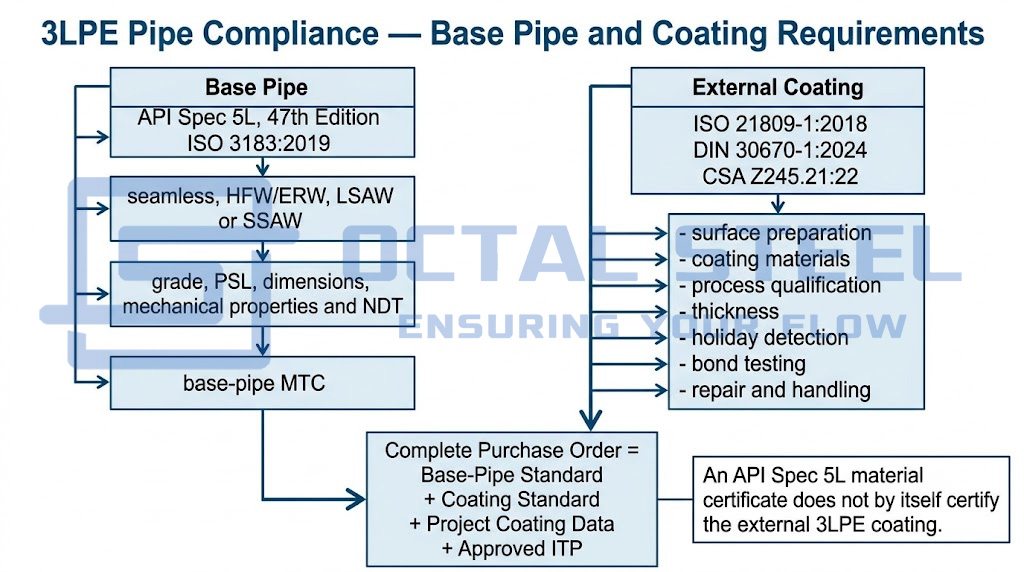
Portanto, um pedido de compra deve identificar ambos os documentos, por exemplo:
Tubo de linha API Spec 5L PSL 2 com revestimento externo 3LPE em conformidade com ISO 21809-1, incluindo classe de revestimento especificada, temperatura de projeto, espessura mínima, redução e ITP de projeto.
Escrever apenas “tubo API 5L 3LPE” deixa a classe de revestimento e os requisitos de aceitação incompletos.
Espessura representativa do revestimento 3LPE
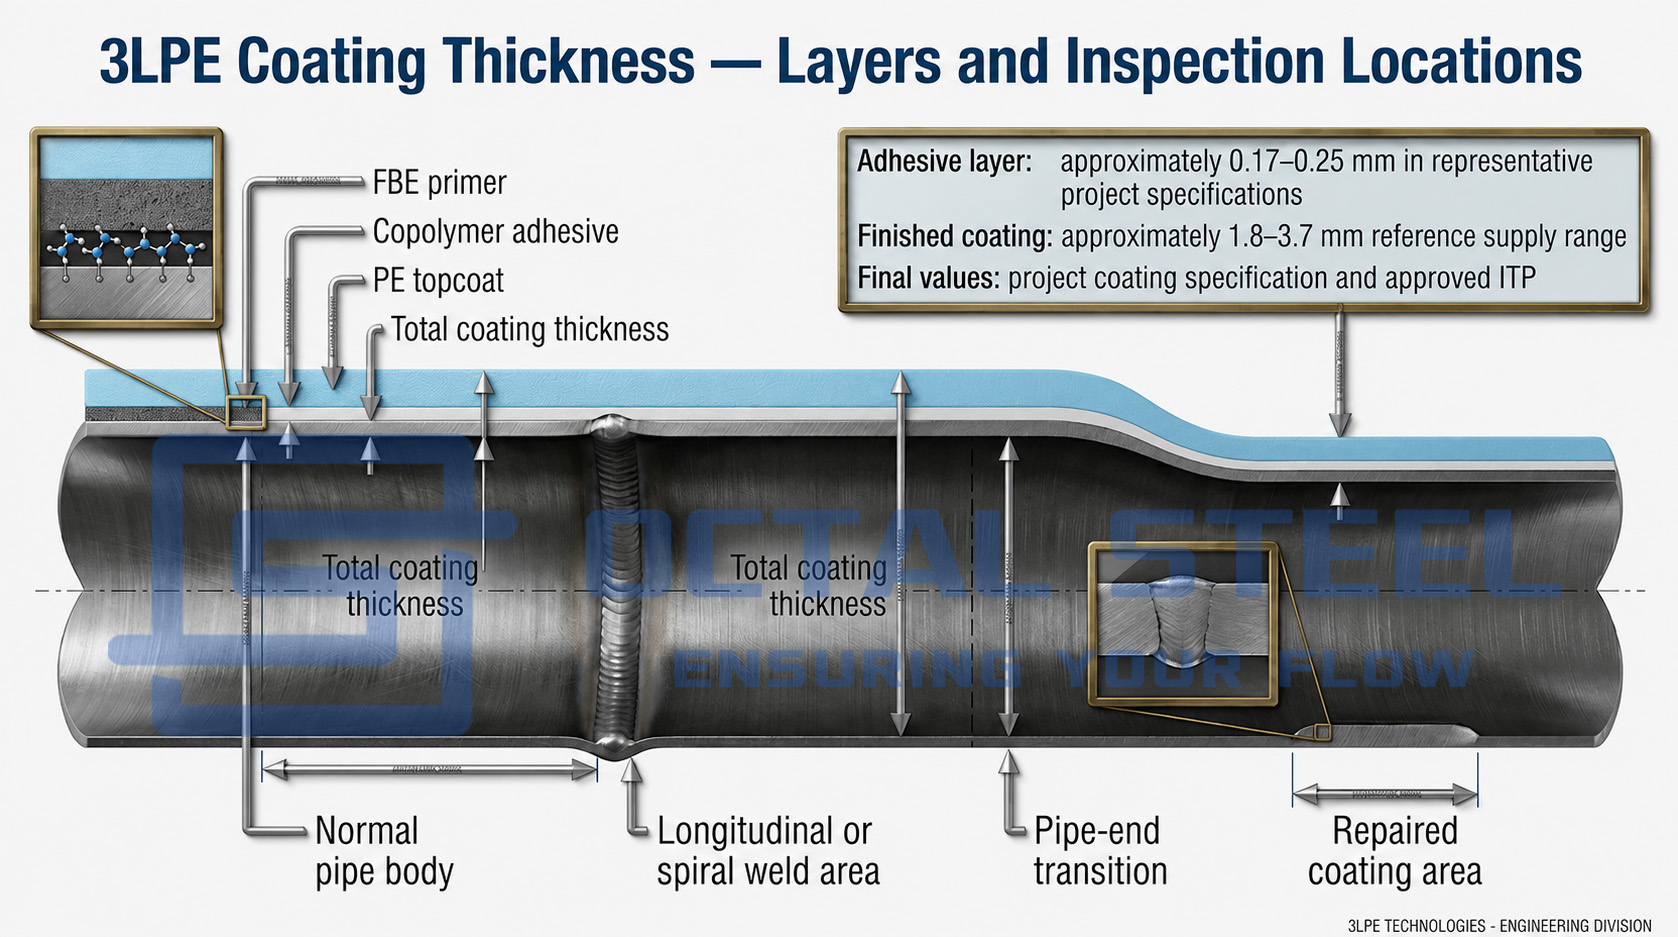
A espessura total de um tubo 3LPE é determinada pelo diâmetro do tubo, classe de revestimento, temperatura de serviço, risco de manuseio e especificação do projeto. Não deve ser tratado como um valor universal único.
Um sistema representativo pode incluir:
- Primer FBE: normalmente especificado como espessura mínima de filme seco;
- camada adesiva: geralmente em torno de 0,17–0,25 mm nas especificações do projeto;
- Camada PE: ajustada para atingir a espessura total necessária;
- revestimento acabado total: normalmente dentro de aproximadamente 1,8-3,7 mm para gamas de produtos padrão.
Estes números são valores de referência e não critérios de aceitação automática. As especificações publicadas do operador mostram que a espessura total mínima pode variar dependendo do diâmetro externo do tubo. Uma especificação de projeto público, por exemplo, define categorias de espessura mínima de 2,5, 2,8, 3,0 e 3,3 mm para grupos crescentes de diâmetro de tubos.
A RFQ deve indicar:
- espessura mínima do FBE;
- espessura adesiva mínima;
- espessura total mínima do revestimento;
- classe de revestimento normal ou reforçado;
- espessura local abaixo do mínimo permitido;
- frequência de medição de espessura;
- se for necessária proteção adicional resistente à abrasão.
Revestimento 3LPE vs FBE vs 3LPP
FBE, 3LPE e 3LPP são sistemas de revestimento de tubos aplicados em plantas que estão relacionados entre si. O FBE forma a barreira direta contra corrosão na superfície do aço preparado e pode ser usado sozinho ou como primer em sistemas 3LPE e 3LPP. O 3LPE adiciona um adesivo e uma camada de polietileno para melhorar a resistência ao impacto, à abrasão e à umidade, enquanto o 3LPP utiliza polipropileno para oferecer melhor desempenho em temperaturas elevadas.
A escolha entre estes sistemas depende da temperatura operacional, do método de instalação, das condições do solo e do aterro, do risco de adulteração, da compatibilidade da ligação em campo e dos limites qualificados do sistema de revestimento completo. A tabela a seguir compara sua estrutura, comportamento em atendimento, foco da fiscalização e principais restrições de seleção.
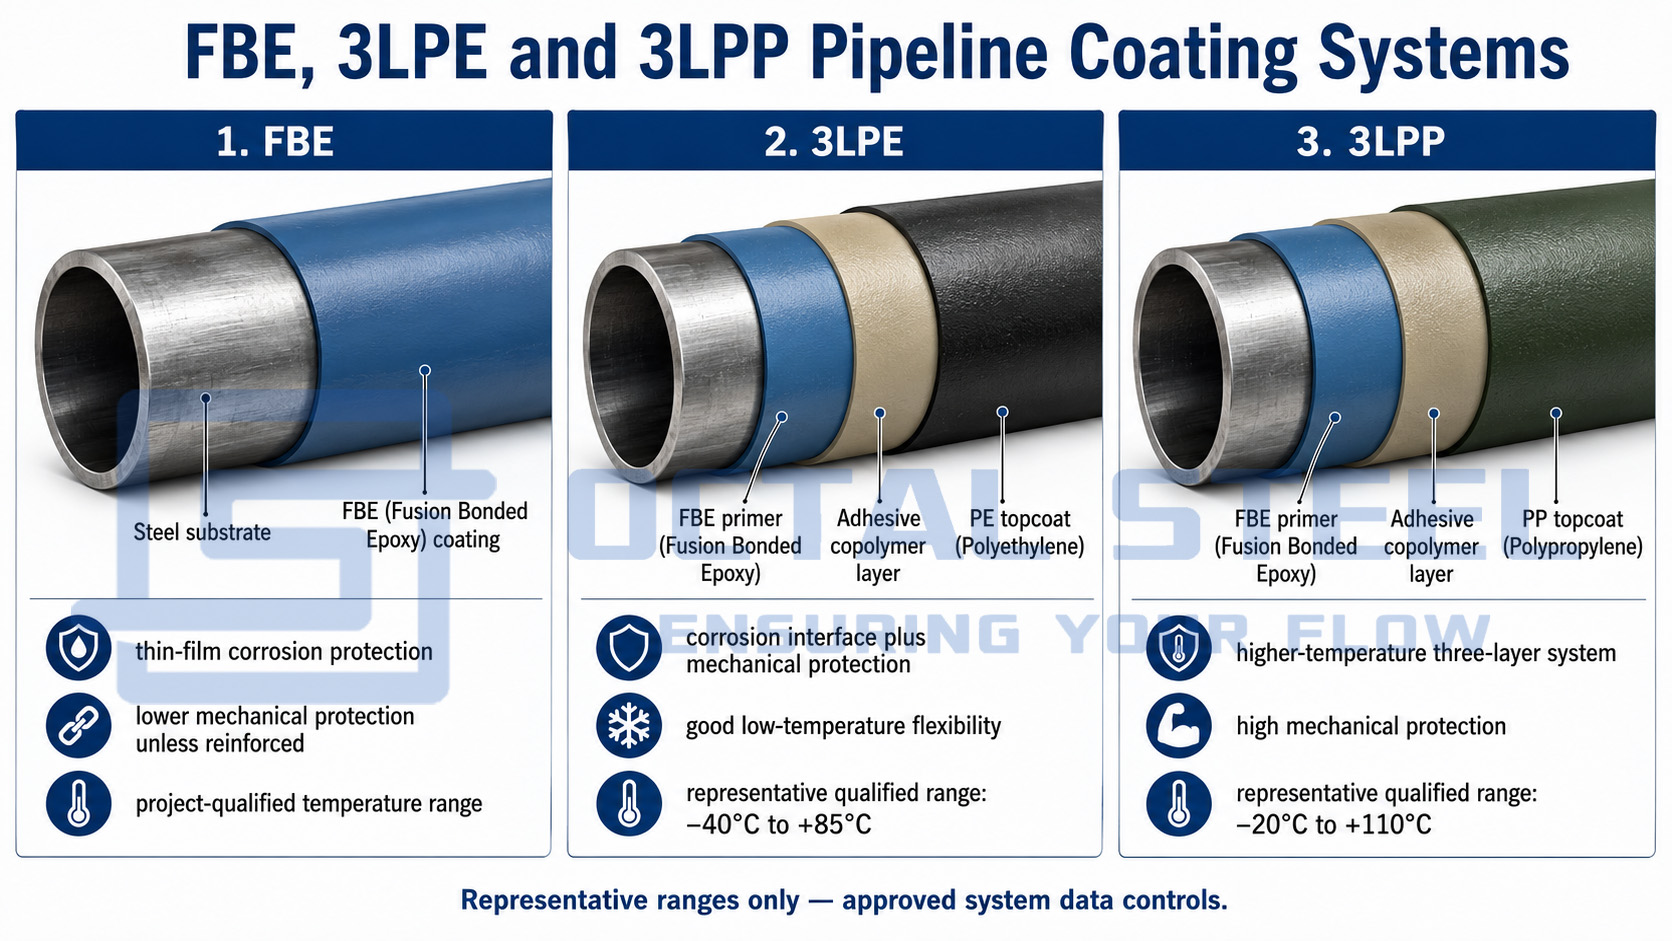
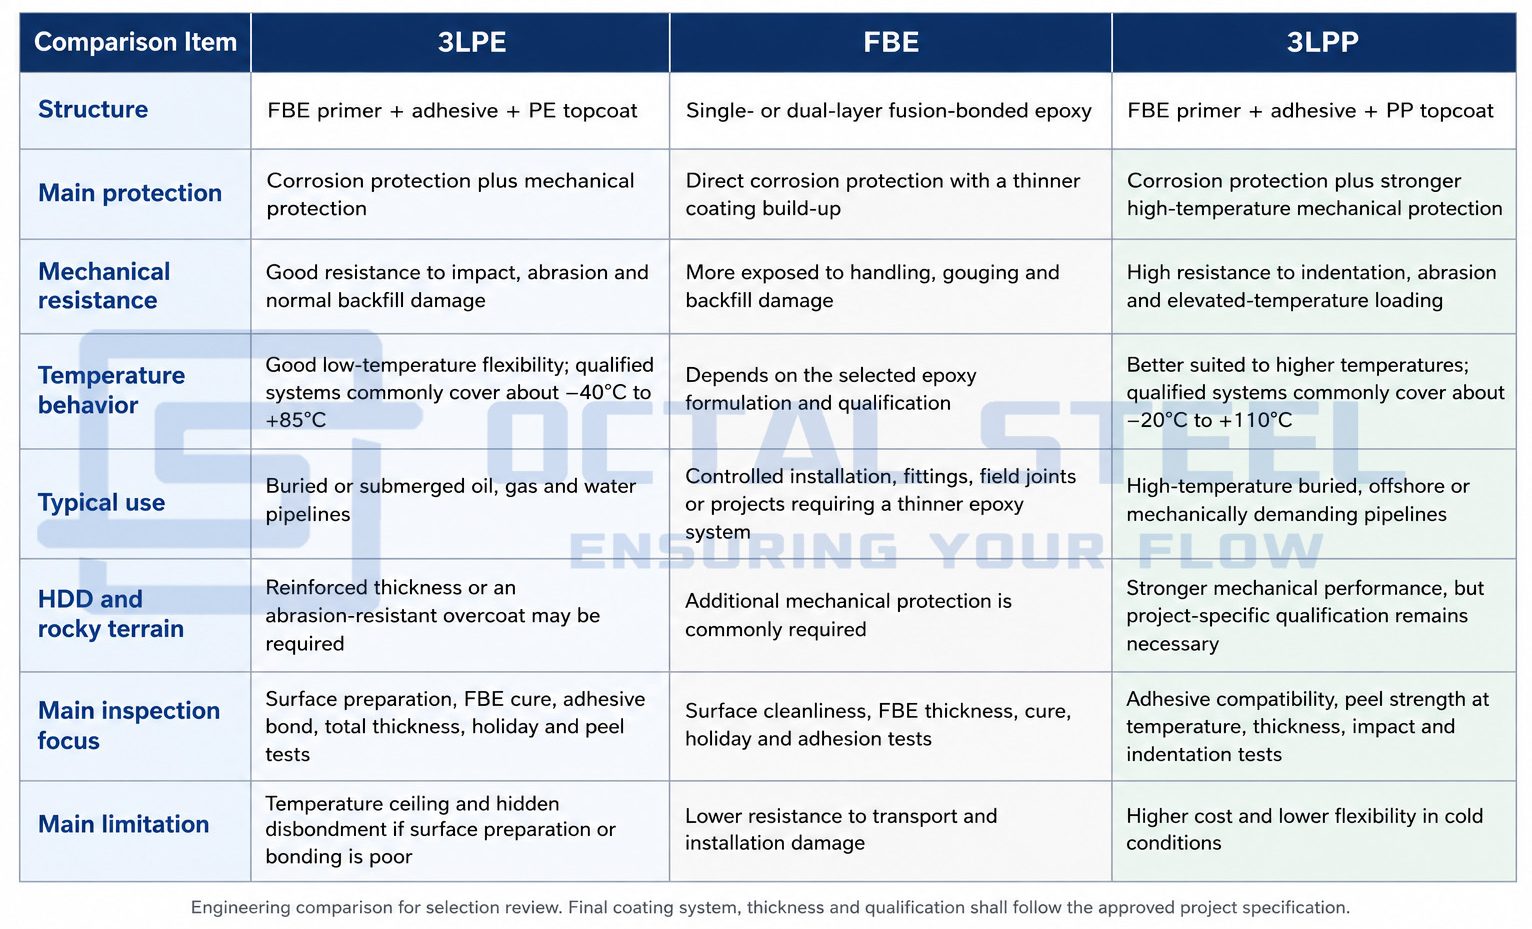
As faixas de temperatura mostradas são valores representativos de sistemas qualificados. A seleção final deverá seguir ficha técnica de revestimento aprovada, temperatura de operação, método de instalação, condição de aterro e especificação do projeto.
Baixar: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE em comparação com 2LPE
Um sistema PE de duas camadas normalmente omite o primer FBE independente ou usa um arranjo simplificado de primer/adesivo. Um sistema 3LPE completo fornece uma barreira distinta contra corrosão de aço epóxi-, uma camada de ligação e uma camada mecânica externa separada.
Os dois sistemas não devem ser tratados como intercambiáveis. O projeto deve confirmar:
- se a cartilha FBE é obrigatória;
- o desempenho de liberação catódica necessário;
- a classe de temperatura;
- a classe de espessura;
- métodos de teste;
- Compatibilidade com revestimento de juntas de campo.
Peso do tubo revestido 3LPE
O peso de um tubo revestido acabado é a soma da massa do tubo de aço puro e da massa de todas as camadas de revestimento.
Para cada camada de revestimento:
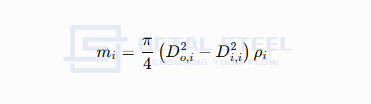
Onde:
- euEi= massa de revestimento por metro;
- douvi= diâmetro externo após aplicação dessa camada;
- deu, eu= diâmetro antes de aplicar essa camada;
- EiEi= densidade do material de revestimento.
A massa total do tubo revestido é:
eutotal= milhõesaço+mFBE+madesivo+mEducação Física
Para o planejamento de embarque, o cálculo também deve considerar:
- o comprimento não revestido (cutback) em ambas as extremidades;
- a espessura média real do revestimento;
- acoplamentos temporários, protetores finais ou plugues;
- material de reparo;
- o peso do fardo, do berço e da embalagem.
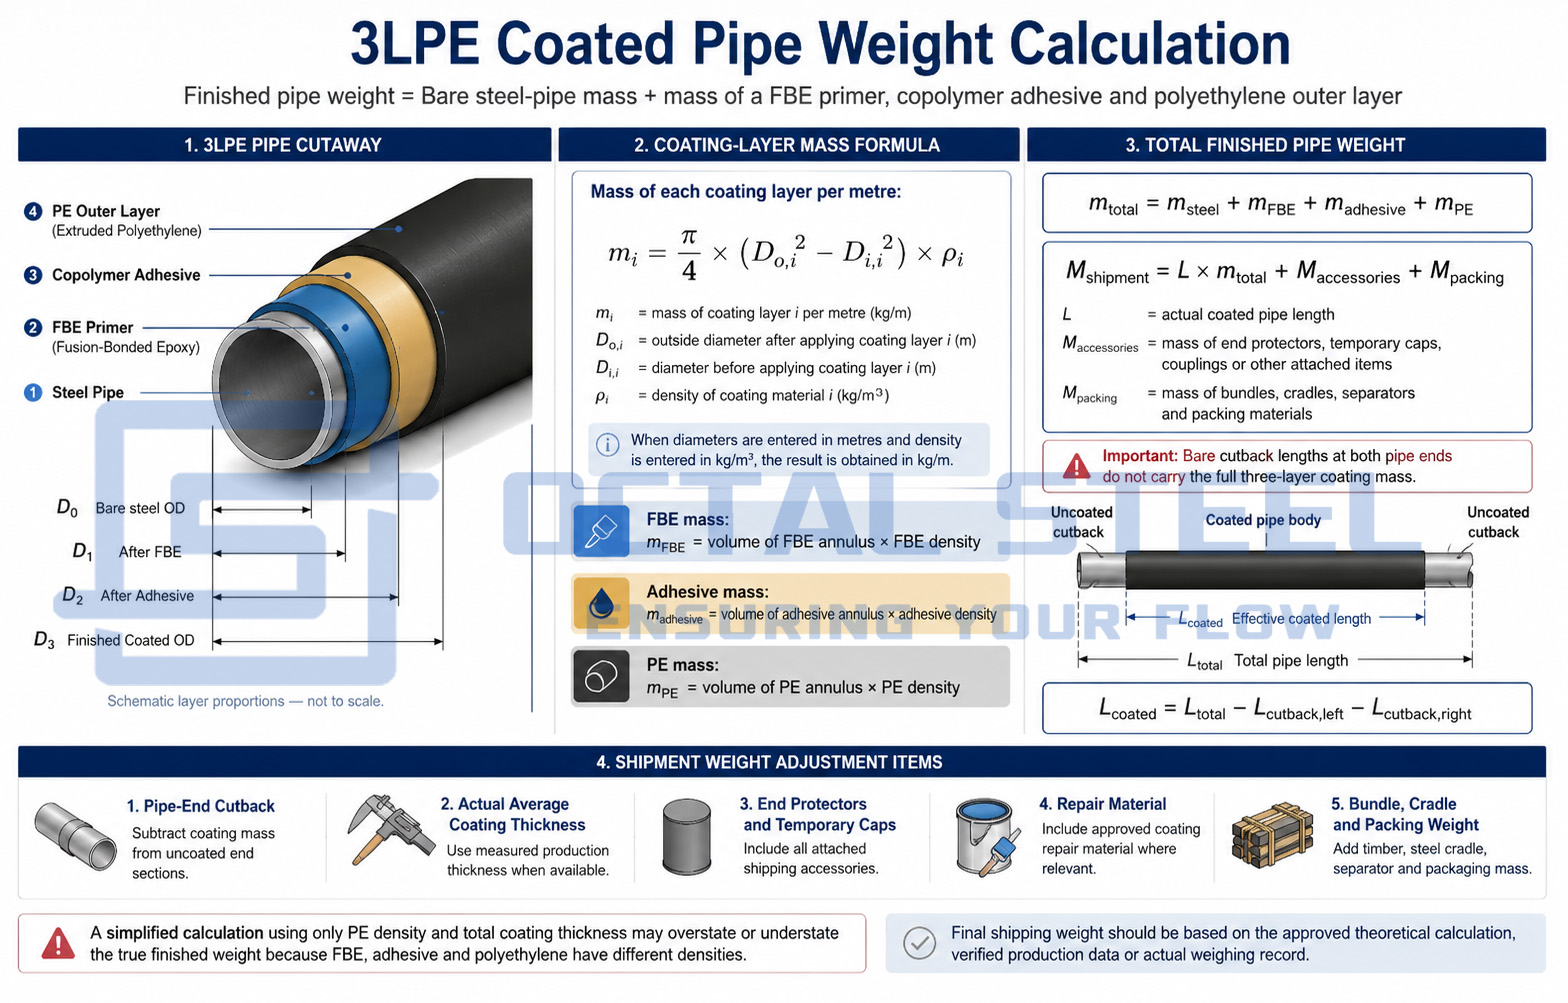
Um cálculo simplificado utilizando apenas a densidade do PE e a espessura total do revestimento pode superestimar ou subestimar o valor real, pois FBE, adesivo e polietileno possuem densidades diferentes. O peso final de envio deverá ser baseado no cálculo teórico aprovado ou no registro do peso real de produção.
Processo de fabricação de revestimento 3LPE
1. Recepção do pipeline base e verificação de identidade
Cada tubo é recebido de acordo com seus registros de fabricação. O número do tubo, o número de vazamento, o padrão, a classe, o diâmetro externo, a espessura da parede, o comprimento e a preparação da extremidade são verificados antes do revestimento.
Defeitos superficiais que possam interferir na aplicação do revestimento – como lascas, respingos de solda, arranhões profundos, laminações ou projeções pontiagudas – são identificados e eliminados. A retificação não deve reduzir a espessura restante da parede abaixo do requisito de aceitação do tubo base.
2. Remoção de óleo, graxa e contaminantes
Óleo, graxa, sais, adesivos de marcação e outros contaminantes são removidos antes do jateamento abrasivo. Jatear uma superfície contaminada pode incorporar detritos no perfil e reduzir a adesão a longo prazo do epóxi.
O registro de limpeza deve identificar o método, os consumíveis e o resultado da inspeção.
3. Limpeza por jateamento abrasivo
A superfície externa do tubo é limpa por jateamento até o grau de limpeza exigido pela especificação de revestimento aprovada, normalmente próximo ao metal branco equivalente a Sa 2½ de acordo com a ISO 8501-1.
A superfície preparada é verificada para verificar:
- limpeza visual;
- o perfil de ancoragem;
- contaminação por poeira;
- sais solúveis quando necessário;
- defeitos de aço reexpostos;
- umidade ou oxidação instantânea.
A ISO 8501-1 define os graus visuais de preparação, enquanto os procedimentos da ISO 8503 são utilizados para avaliar o perfil da superfície jateada.
4. Aquecimento de tubos
O tubo é aquecido até a temperatura de aplicação qualificada do FBE. A temperatura é medida com instrumentos calibrados e registrada juntamente com a velocidade da linha, o diâmetro e a espessura da parede do tubo.
A janela de temperatura aprovada deve seguir os dados do fornecedor do material de revestimento e a Especificação do Procedimento de Aplicação qualificado. Aplicar o FBE abaixo da janela qualificada pode reduzir a cura e a adesão. A temperatura excessiva pode danificar o pó ou alterar a interação entre o epóxi e o adesivo.
5. Aplicação de primer FBE
Pó epóxi carregado eletrostaticamente é pulverizado sobre o aço aquecido. O pó derrete, flui e começa a curar, formando a principal camada anticorrosiva.
O controle do aplicativo FBE inclui:
- o lote de pó;
- a proporção de pó virgem/recuperado onde a reciclagem é permitida;
- o estado das pistolas pulverizadoras;
- a temperatura do tubo;
- velocidade da linha;
- comportamento de gelificação e cura;
- a espessura mínima de filme seco.
6. Aplicação de adesivo
O adesivo copolímero é aplicado enquanto o FBE permanece dentro da janela de adesão qualificada. O momento de sua aplicação é crítico: a camada deve interagir corretamente com o epóxi e, ao mesmo tempo, aceitar a camada de polietileno.
A temperatura de extrusão, vazão e tempo entre a aplicação do FBE e o adesivo são registrados.
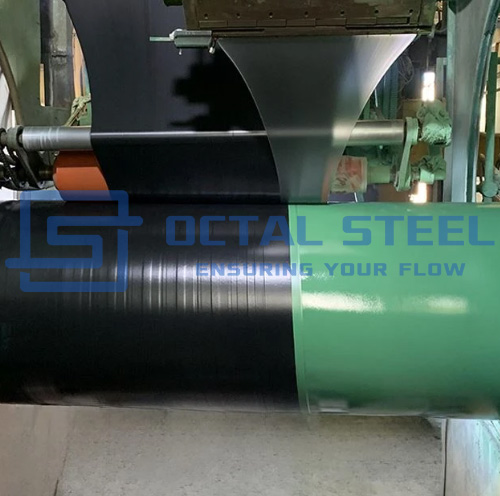
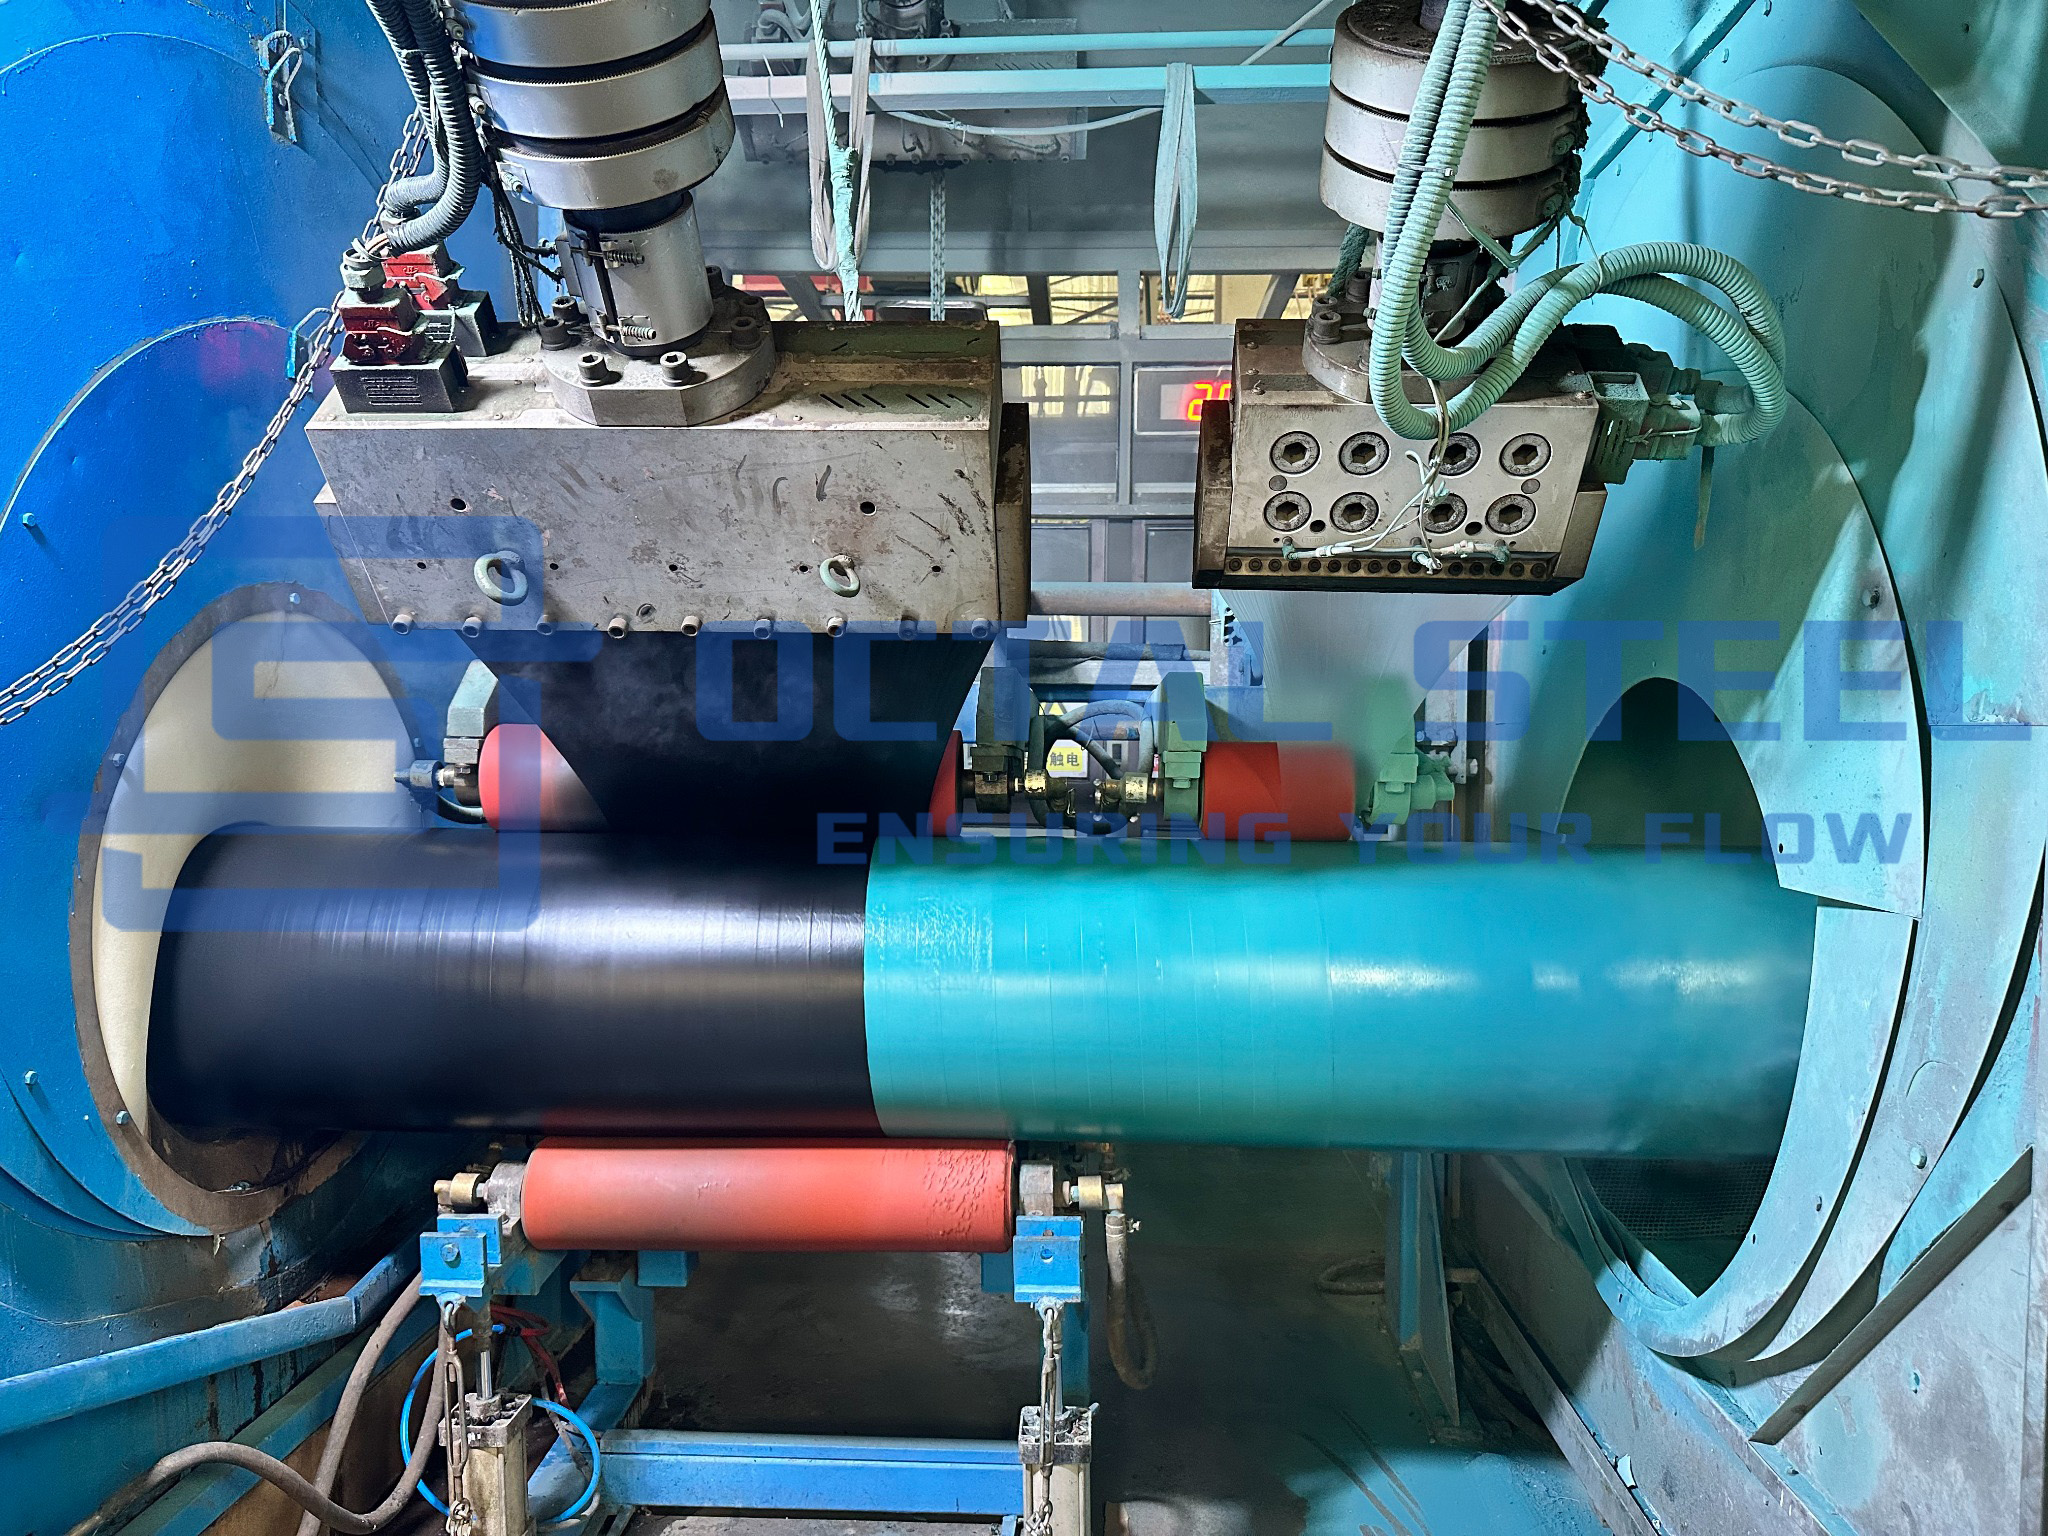
7. Extrusão de polietileno
A camada externa de PE é aplicada por extrusão e pressionada sobre o adesivo para evitar aprisionamento de ar, áreas de sobreposição fraca e lacunas próximas a costuras de solda longitudinais ou espirais.
A espessura da camada externa é controlada para atingir a classe de revestimento geral especificada.
8. Resfriamento e têmpera
O tubo revestido é resfriado sob procedimento qualificado até que possa ser manuseado e inspecionado sem deformação ou danos ao revestimento.
As condições de resfriamento não devem introduzir trincas, empenamentos, delaminação ou tensões residuais descontroladas.
9. Corte das extremidades dos tubos
O revestimento é removido ou terminado em cada extremidade do tubo para permitir a soldagem em campo e o revestimento em campo da junta.
O pedido deve definir:
- a duração do corte;
- tolerância dimensional;
- o ângulo da borda do revestimento;
- o estado do aço exposto;
- a finalização do adesivo;
- proteção temporária da extremidade nua;
- Compatibilidade com soldagem automática ou manual.
Uma especificação publicada do operador usa 120 mm com tolerância +20/âˆ'0 mm como redução padrão e 150 mm com a mesma tolerância onde a soldagem automática requer espaço adicional. Esses valores são exemplos específicos do projeto e não dimensões universais.
10. Inspeção final, reparo e marcação
Cada tubo é submetido a inspeção visual, verificação da espessura do revestimento e detecção de descontinuidades. Danos permitidos no revestimento são reparados com um sistema aprovado e reinspecionados com o mesmo método de aceitação aplicável.
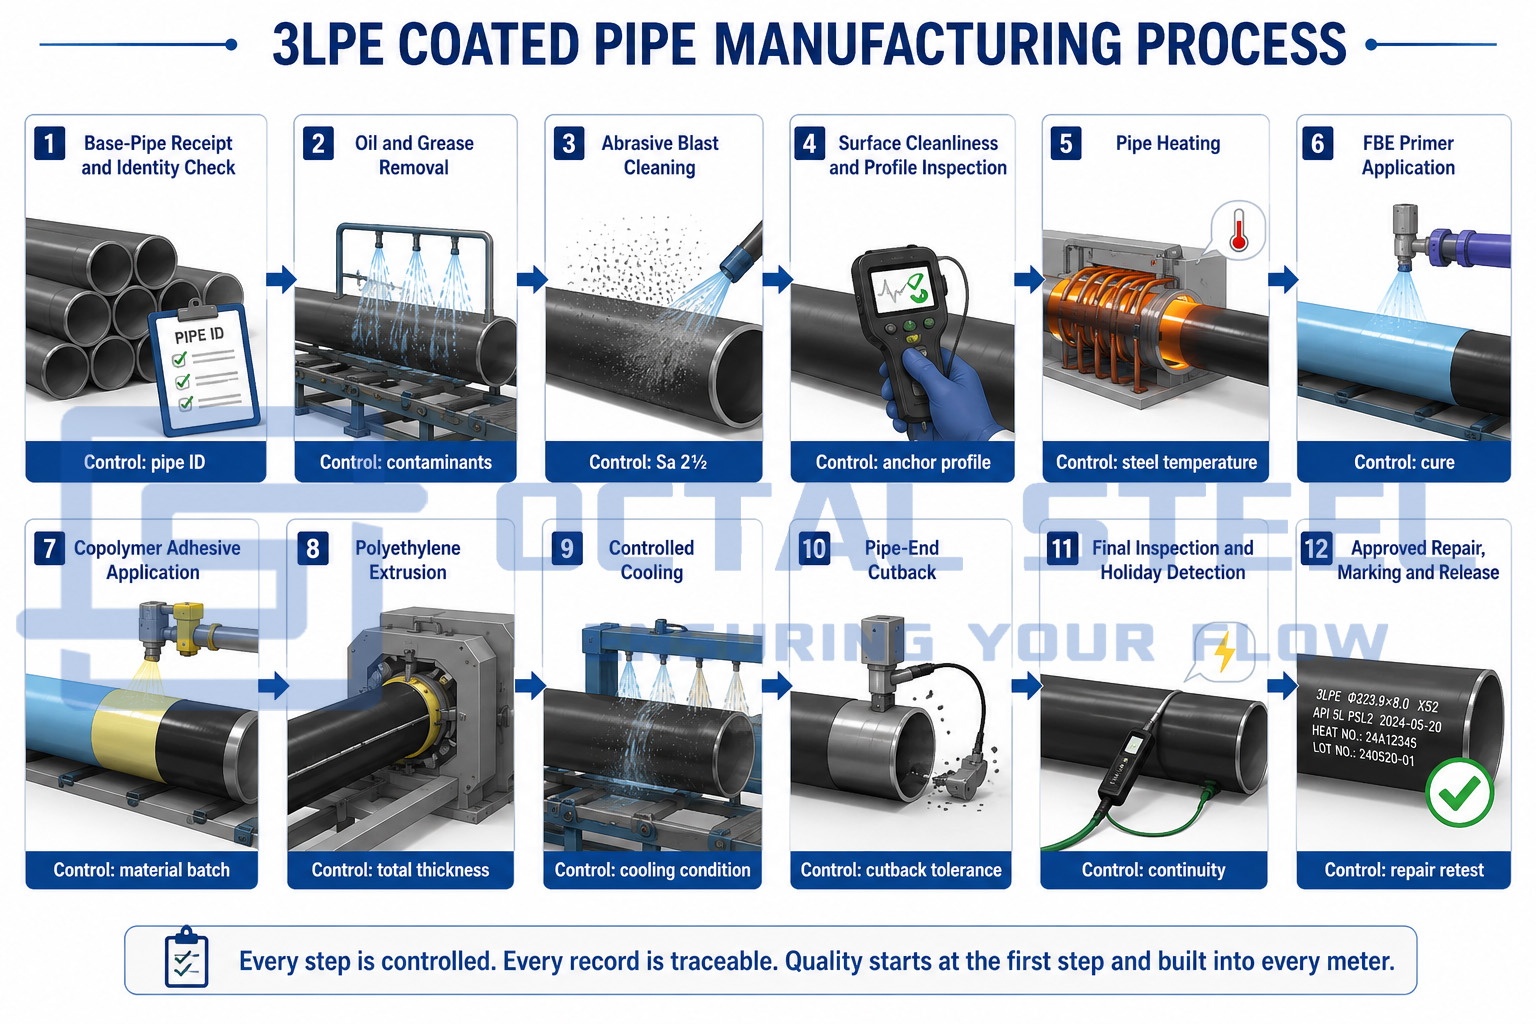
A identidade original do tubo é então restaurada no tubo de aço anticorrosivo 3PE acabado.
As especificações do operador público exigem controle documentado de preparação de superfície, aquecimento de tubos, aplicação de FBE, extrusão de adesivo e PE, têmpera, preparação de redução, calibração de instrumentos, reparos e manuseio de tubos revestidos.
Inspeção e aceitação de tubo revestido 3LPE
Um sistema de revestimento 3PE confiável é confirmado por registros de processo e testes de produtos acabados, não apenas pela aparência visual.
| ponto de inspeção | Como verificar | O que confirma | Risco controlado |
|---|---|---|---|
| Identidade do tubo | Marcação e revisão de documentos | O tubo base correto entra na produção de revestimento | Confusão de nota ou número de elenco |
| Limpeza de superfícies | Comparador visual e procedimento aprovado | A incrustação, a ferrugem e a contaminação foram removidas | Baixa adesão FBE |
| Perfil de superfície | Medidor de perfil, comparador ou fita de réplica | Ancoragem mecânica suficiente para o epóxi | Descolamento prematuro |
| Pó e sais solúveis | Método de fita ou condutividade quando especificado | A superfície não está contaminada após o jateamento | Bolhas osmóticas e ligação fraca |
| Temperatura de aplicação | Pirômetro calibrado e registro contínuo | FBE é aplicado dentro da janela de temperatura qualificada | Cura insuficiente ou degradação térmica |
| FBE e espessura do adesivo | Medição de espessura calibrada | O requisito mínimo de cada camada individual é atendido | Barreira contra corrosão ou ligação fraca |
| Espessura total | Medições ao longo do corpo e zona de solda | A classe de revestimento exigida é alcançada | Danos por impacto e indentação |
| Inspeção visual | 100% da superfície externa | Sem rugas, lacunas, bolhas, rasgos ou delaminação | Defeitos ocultos do aplicativo |
| Detecção de descontinuidades | Teste eletrônico de circunferência completa na tensão aprovada | Continuidade do revestimento e ausência de poros | Contato direto do eletrólito com o aço |
| Teste de resistência ao descascamento ou adesão | Teste de descascamento de tiras na temperatura especificada | União entre PE, adesivo, FBE e aço | Separação de camadas |
| Impacto e recuo | Testes de qualificação ou produção | Resistência ao manuseio, enchimento e cargas concentradas | Danos no local |
| Destacamento catódico | Teste de laboratório sob temperatura e tensão especificadas | Comportamento do revestimento próximo a um defeito sob proteção catódica | Lançamento em filme |
| Inspeção de redução | Fita, medidor de perfil e exame visual | Soldagem correta e área de junta de campo | Ajuste de campo e retrabalho de revestimento |
| Reinspeção de reparos | Reteste de espessura e descontinuidade | A área reparada atende aos requisitos de liberação | Defeitos locais não documentados |
A frequência de inspeção deve seguir o padrão selecionado e o PTI aprovado. Algumas especificações de projeto exigem exame visual e testes de descontinuidade em 100% de cada superfície do tubo, enquanto testes destrutivos como descascamento, impacto, indentação e descolamento catódico são realizados em qualificação definida, turno, lote ou frequências diárias.
A tensão do teste de descontinuidade não deve ser copiada de outro projeto. É selecionado de acordo com a norma aplicável, a espessura do revestimento e o procedimento aprovado.
Baixar: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Aplicações de acordo com as condições de instalação
Linhas de transporte enterradas em solo úmido ou corrosivo
Durante a abertura de valas e aterro, o tubo fica exposto à umidade do solo, pedras, pressão de contato e cargas de manuseio. A camada externa de PE limita os danos por abrasão e impacto, enquanto a camada FBE mantém a interface de proteção contra corrosão na superfície do aço.
A aceitação deve se concentrar na detecção de descontinuidades, espessura total, resistência ao descascamento e registros de reparo antes que o tubo entre na vala.
Preenchimento rochoso e caminhos de montanha
Os layouts rochosos criam pontos de contato concentrados durante descidas e preenchimentos. O 3LPE padrão pode exigir uma classe de espessura reforçada, um enchimento protetor selecionado ou uma camada adicional resistente à abrasão.
A decisão de revestimento deve estar ligada à especificação do preenchimento, em vez de assumir que qualquer tubo 3LPE pode tolerar contato irrestrito com a rocha.
Perfuração direcional horizontal e arrasto (HDD)
O arrasto do HDD sujeita o revestimento a abrasão contínua, cisalhamento e arranhões localizados. Um projeto pode exigir PE mais espesso, uma camada resistente à abrasão ou outra camada protetora qualificada.
A revisão deve incluir comprimento de arrasto, geometria do furo, condição do solo e da rocha, resistência à tração, espessura do revestimento e plano de reparo.
Instalação em rios, zonas costeiras e submersas
Para tubulações submersas, o 3LPE fornece o sistema anticorrosivo sob qualquer revestimento de lastro de concreto ou camada de proteção mecânica.
A interface entre o 3LPE e o revestimento de lastro de concreto deve ser qualificada. A geometria final, a fixação do ânodo, o revestimento da junção de campo e as dimensões de corte sem concreto também exigem coordenação.
Gasodutos e oleodutos de longa distância
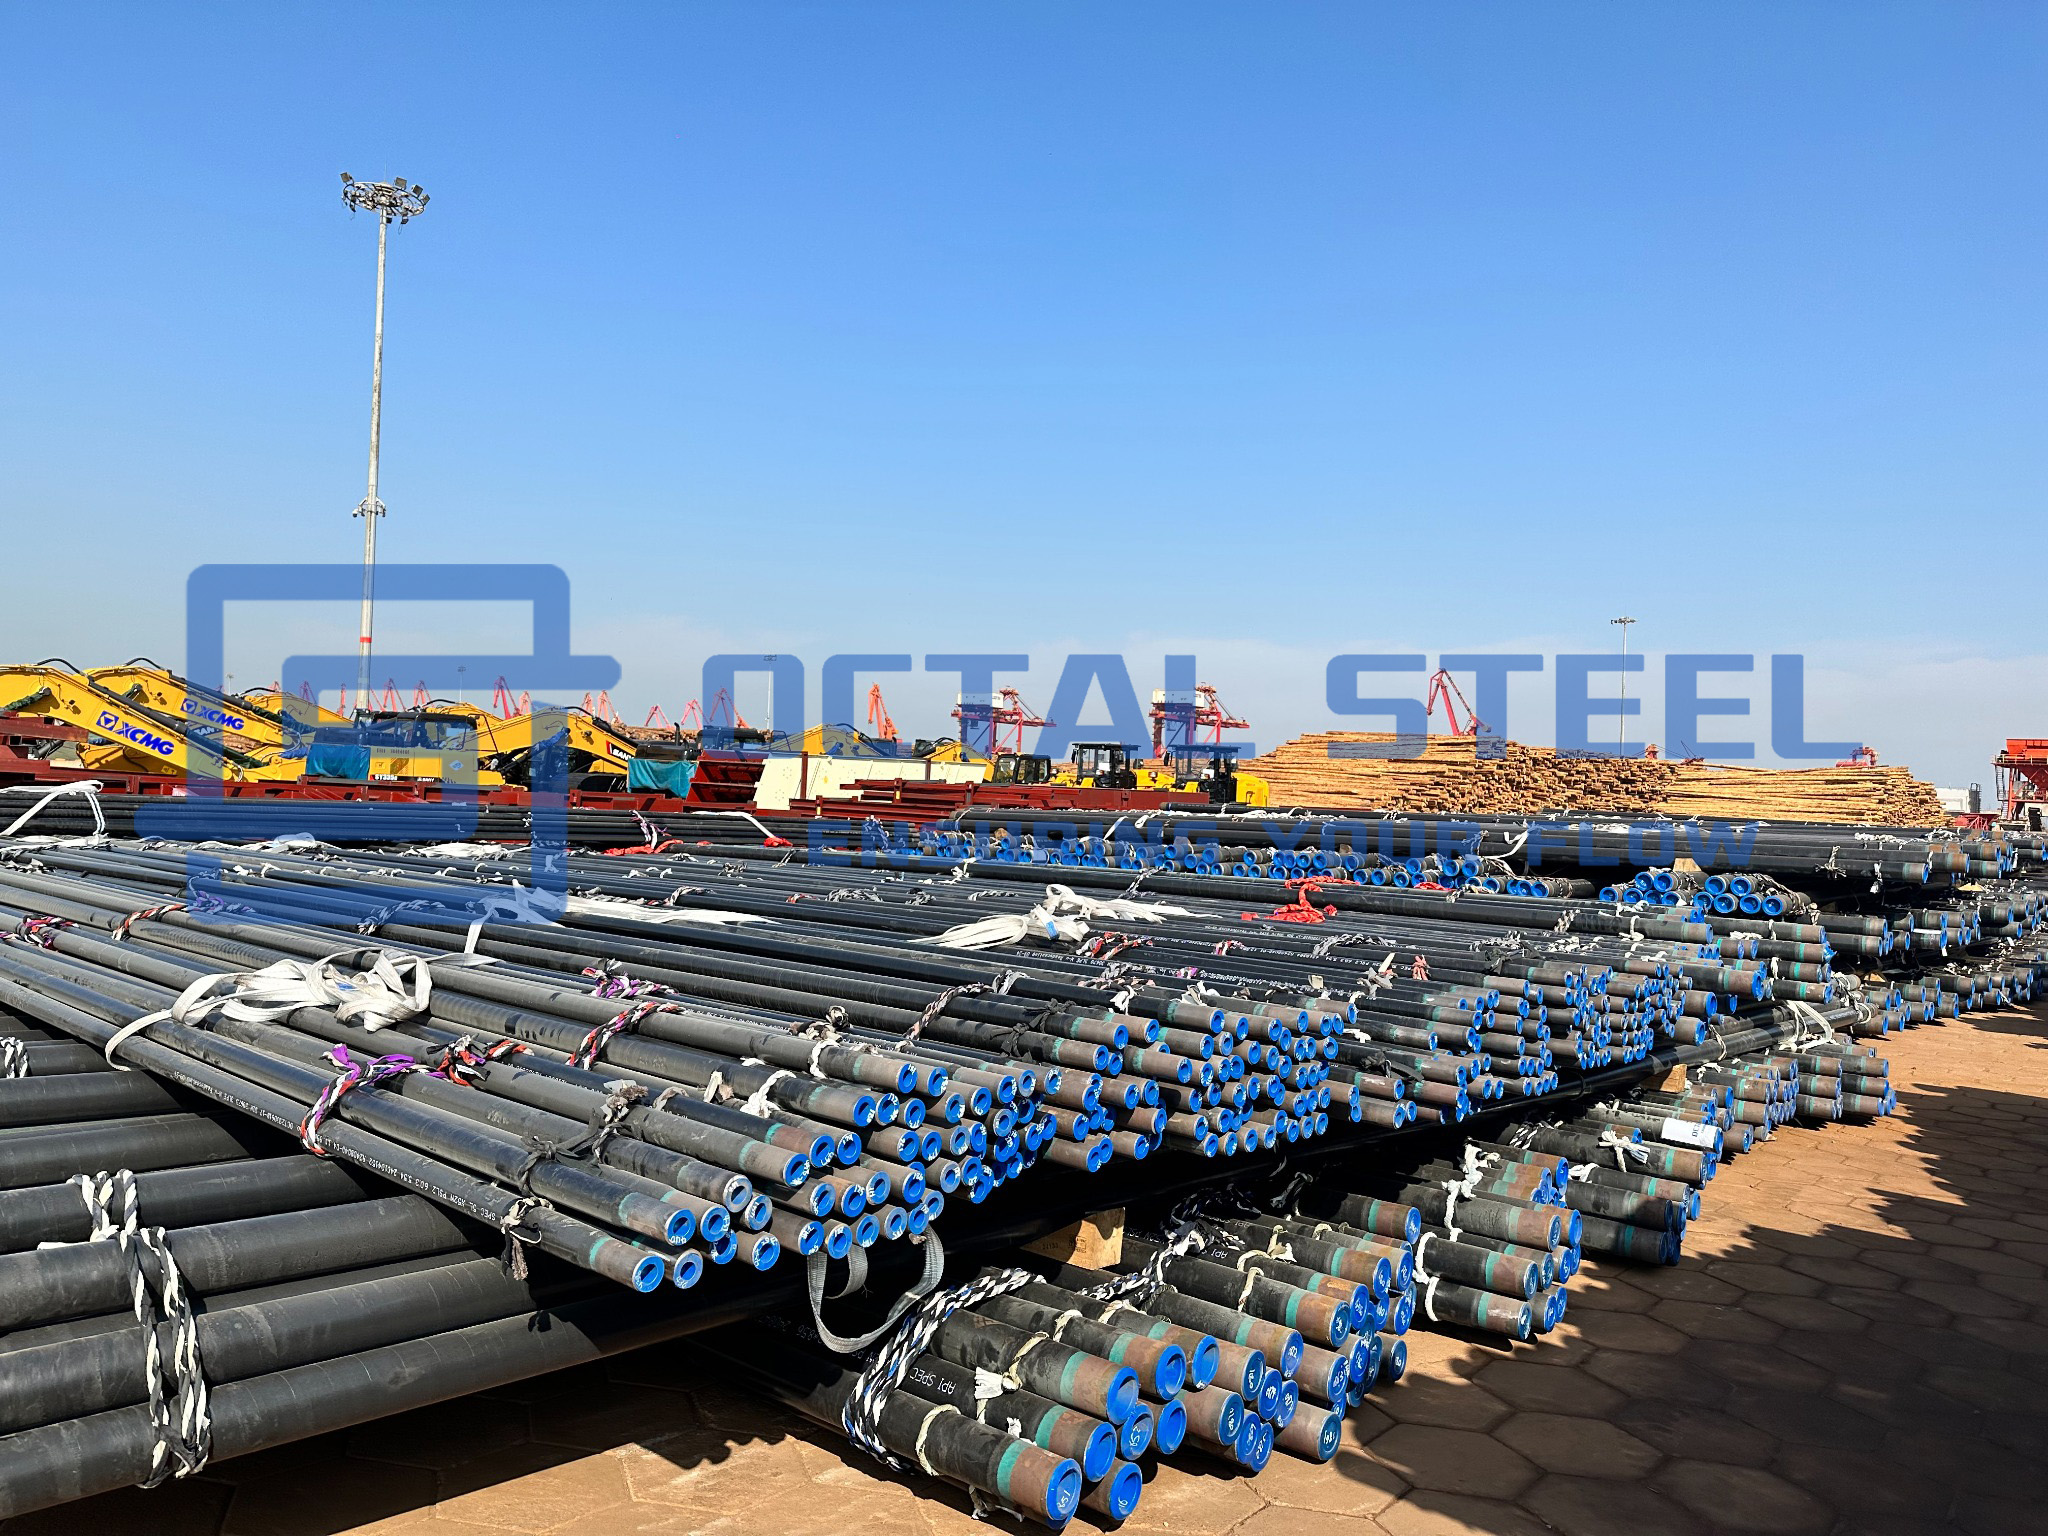
Transporte prolongado, içamento repetido, armazenamento em pátio e soldagem contínua em campo aumentam a probabilidade de danos ao revestimento antes do comissionamento.
A inspeção deve continuar até o carregamento e liberação da remessa. A contagem final de tubos e os registros de reparo devem corresponder à lista de embalagem e ao registro de inspeção de revestimento.
Riscos e pontos de verificação de integridade do revestimento 3LPE
A integridade de um sistema de revestimento 3LPE depende de mais do que a condição visível da camada de polietileno. A preparação da superfície, a temperatura de aplicação, a compatibilidade do adesivo, a espessura do revestimento e a rastreabilidade da produção influenciam se o revestimento permanecerá aderido durante o manuseio, instalação e serviço de longo prazo.
1. Adesão FBE e preparação de superfície de aço
Principal risco: descolamento do FBE sob camada de polietileno aparentemente intacta.
Óleo, sais, poeira, perfil de jateamento insuficiente ou temperatura incorreta de aquecimento do tubo podem enfraquecer a ligação entre o primer FBE e a superfície do aço. A umidade pode então migrar sob o revestimento sem produzir um defeito exterior óbvio.
Pontos de verificação:
- registros de limpeza e perfil de superfície;
- teste de poeira e sais solúveis quando especificado;
- monitoramento calibrado da temperatura dos tubos;
- Registros de aplicação e cura do FBE;
- testes de resistência ao descascamento e descolamento catódico.
2. União entre FBE, adesivo e polietileno
Risco Primário: Separação da camada de PE durante o manuseio, corte ou preparação da junta em campo.
Isso geralmente ocorre devido a materiais de revestimento incompatíveis, temperatura de extrusão incorreta ou aplicação fora da janela de adesão qualificada.
Pontos de verificação:
- combinação aprovada de materiais FBE-adesivo-PE;
- verificação do lote de material;
- registros de temperatura de extrusão e velocidade da linha;
- Documentação do Teste de Qualificação Processual (PQT);
- produção de casca ou testes de resistência de ligação.
3. Espessura do revestimento e cobertura da costura
Risco principal: áreas localmente fracas com menor resistência ao impacto, indentação ou abrasão.
Extrusão instável, velocidade irregular da linha ou pressão insuficiente em torno de costuras longitudinais e espirais podem criar áreas de baixa espessura ou ar preso.
Pontos de verificação:
- medições de espessura de revestimento ao longo do corpo;
- verificações adicionais em zonas de soldagem LSAW, SSAW ou HFW;
- inspeção do ápice da solda;
- controle de aprisionamento e sobreposição de ar;
- registros de espessura tubo por tubo quando o ITP assim o exigir.
4. Corte de pontas e preparação da junta de campo
Risco Primário: Atrasos na soldagem, mau ajuste ou retrabalho do revestimento da junta em campo.
Comprimento de corte incorreto, bordas de revestimento danificadas ou aço exposto mal preparado podem interferir na solda circunferencial e no revestimento subsequente da junta de campo.
Pontos de verificação:
- medição e tolerância de comprimento de corte;
- inspeção de perfil de borda de revestimento;
- condição superficial do aço exposto;
- proteção final durante armazenamento e transporte;
- Verifique a compatibilidade com o sistema de revestimento de ligação em campo selecionado.
5. Danos no revestimento e liberação de reparo
Risco principal: defeitos locais que são reparados mas não podem ser verificados na inspeção final ou no local.
Reparos realizados sem local, método ou reinspeção documentados podem interromper a cadeia de rastreabilidade do revestimento.
Pontos de verificação:
- sistema de material de reparo aprovado;
- tamanho máximo de reparo definido;
- mapa de localização de reparos;
- reteste de espessura e descontinuidade;
- registros de reparo e reinspeção vinculados ao número do tubo.
6. Rastreabilidade de tubulações e lotes de revestimento
Risco primário: A tubulação base, os materiais de revestimento ou os resultados da inspeção podem não corresponder na versão final.
A identidade do tubo pode ser perdida durante o jateamento ou revestimento se a transferência da marcação e o controle do lote não forem mantidos.
Pontos de verificação:
- monitoramento contínuo do número de tubos;
- verificação de número de elenco e MTC;
- Registros de lotes FBE, adesivos e PE;
- registros de turnos de produção de revestimento e inspeção;
- marcação final vinculada ao mapa de tubulação da lista de embalagem.
A camada externa de PE pode permanecer visualmente intacta mesmo quando a adesão sob ela já estiver deteriorada. Por esta razão, os registros de preparação de superfície, o monitoramento da temperatura do processo, os testes de descolamento e os resultados de liberação catódica fornecem evidências mais fortes de aceitação do que apenas a aparência do revestimento.
Baixar: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Documentação e rastreabilidade
Um pacote de lançamento completo deve manter a seguinte sequência de identidade:
Marcação do tubo → número de fundição → MTC do tubo de base → número do tubo → lotes de material de revestimento → turno de produção de revestimento → registro de temperatura do processo → relatórios de espessura e descontinuidade → resultados de testes destrutivos → registro de reparo e reinspeção → marcação final → lista de embalagem mapa de tubulação → liberação de remessa
Os documentos recomendados incluem:
- PT 10204 3.1 certificado de material do tubo base;
- relatórios dimensionais e de END do tubo base;
- certificados de materiais de revestimento para FBE, adesivo e PE;
- Especificação de procedimento de inscrição aprovado;
- Relatório do Teste de Qualificação Processual (PQT);
- Plano de Inspeção e Testes (PTI);
- certificados de calibração de instrumentos;
- registros de preparação de superfície;
- registros de temperatura de aplicação e extrusão;
- relatório de espessura de revestimento;
- relatório de detecção de descontinuidades;
- relatórios de resistência ao descascamento e testes de produção;
- registro de reparos e mapa de localização;
- relatório de redução de extremidade de tubo;
- registro final de inspeção visual;
- lista de embalagem vinculada a números de tubos ou lotes de revestimento;
- liberação da inspeção de terceiros quando especificado.
As especificações do operador público exigem certificação em nível de lote de material de revestimento, procedimentos de revestimento, documentação PQT, registros de calibração, registros de produção, relatórios de teste e procedimentos de manuseio antes da liberação da produção.
Perguntas frequentes (FAQ)
O que uma RFQ de tubo revestido com 3LPE deve incluir?
Indique o padrão, classe, PSL, OD, espessura da parede, comprimento e tipo do tubo base. Defina também o padrão de revestimento, classe de temperatura, espessura mínima por camada, espessura total, redução, escopo de inspeção, limites de reparo e documentos necessários.
Qual padrão se aplica ao revestimento 3LPE?
A principal norma internacional é a ISO 21809-1:2018. Os projetos também podem especificar DIN 30670-1:2024 ou CSA Z245.21:22. O próprio tubo de aço deve ser pedido separadamente de acordo com API 5L, ISO 3183 ou outro padrão de tubo base aprovado.
A API 5L cobre o revestimento 3LPE?
Não. API 5L cobre o tubo de aço, não o sistema de revestimento externo. A conformidade com 3LPE exige certificados de materiais de revestimento, um procedimento de aplicação aprovado, PQT, ITP e relatórios de inspeção de revestimento.
Como é especificada a espessura do revestimento 3LPE?
A espessura depende do diâmetro externo do tubo, classe de revestimento, temperatura de serviço, risco de violação e especificação do projeto. O RFQ deverá indicar a espessura mínima do FBE, do adesivo e a espessura total do revestimento. Uma única espessura universal não deve ser utilizada para todos os projetos.
Qual é a diferença entre 3LPE e FBE?
FBE é uma camada única de epóxi colada diretamente ao aço preparado. O 3LPE adiciona um adesivo copolímero e uma camada de polietileno, proporcionando maior resistência a impactos, abrasão, indentação e danos por manuseio.
Tag: especificações de tubo revestido 3lpe, fornecedor, personalizado, atacado, barato, desconto, lista de preços, preço baixo, em estoque, amostra grátis


